Tìm kiếm

Two painters, same clear coat, same booth, opposite results. In most of those arguments the product is not the problem — the gun is. An automotive clear coat spray gun has a harder job than a base coat gun: it must turn a high-solids, fast-flashing liquid into droplets fine enough to flow out into a gloss, yet heavy enough that they do not dry in the air on the way to the panel.
Nếu bạn đang thiết lập một khẩu súng để xóa hoặc thay thế một khẩu súng chưa bao giờ được giao, hãy bắt đầu với ba số và tiến dần từ chúng:
Mọi thứ bên dưới giải thích lý do tại sao những con số đó lại quan trọng, chúng di chuyển đến đâu và những điều cần xem xét trước khi bạn mua.
Tại sao lớp phủ trong lại đòi hỏi nhiều súng hơn lớp sơn nền
Lớp nền chỉ cần phủ đều màu và khô mờ; trong suốt phải tạo màng, chảy phẳng và giữ được độ trong suốt về mặt quang học trong nhiều năm. Sự khác biệt đó thay đổi những gì súng phải làm.
- Chất rắn cao hơn, độ nhớt cao hơn. Lớp sơn trong hai thành phần mang nhiều chất rắn tạo màng hơn lớp sơn nền, vì vậy nó cần nhiều năng lượng nguyên tử hóa hơn để vỡ thành các giọt nhỏ ở cùng nhiệt độ.
- Dung môi chậm và thời gian mở lâu. Xóa dựa vào dòng chảy còn sót lại sau khi các giọt nước rơi xuống đất. Phun quá mức và bạn sẽ có lớp sơn quá khô, có nhiều sạn và không bao giờ tan chảy; nguyên tử hóa dưới mức và bạn sẽ có được vỏ cam mà không có cách đánh bóng nào có thể loại bỏ hoàn toàn.
- Mục tiêu màng mỏng. Hầu hết các chất làm sạch khi sơn lại được quy định tổng màng khô khoảng 40–60 μm. Hai chiếc áo khoác chẵn sẽ đưa bạn đến đó; ba cái nặng khiến bạn phải chạy, bật dung môi và chờ đợi lâu hơn trước khi đánh bóng.
- Đó là lớp mọi người nhìn vào. Các khuyết điểm của lớp sơn lót sẽ được chà nhám đi. Những khiếm khuyết rõ ràng sẽ được chú ý từ khoảng cách ba mét.
Đầu chất lỏng, kim và nắp khí: những con số quyết định độ hoàn thiện
Đầu chất lỏng thiết lập khối lượng vật liệu mà kim nhả ra mỗi khi nó nâng lên, vì vậy đây là điều đầu tiên phải làm đúng. Đầu 1,3 mm là mặc định thông thường để làm sạch toàn bộ bảng trên súng nạp trọng lực: đủ dòng chảy để làm ướt một bảng thành hai lớp, không có khối lượng quá lớn đến mức bạn phải chiến đấu trên mọi đường chuyền.
Đầu, kim và nắp khí là một bộ phù hợp. Chỉ hoán đổi đầu kim sẽ thay đổi cách đặt kim và thường tạo ra dòng nhỏ giọt hoặc quạt nặng ở một bên. Giữ các bộ dự phòng lại với nhau và dán nhãn cho chúng. Hầu hết súng phun cấp liệu bằng trọng lực tại một cửa hàng sơn lại, hãy mua hai bộ: bộ 1,3 mm để làm sạch và bộ 1,6–1,8 mm để sơn lót.
| Chất liệu | Đầu chất lỏng | Nó được sử dụng ở đâu | Lưu ý thực tế |
|---|---|---|---|
| Chất độn lót | 1,8–2,0 mm | Lớp sơn lót có độ dày cao, được chà nhám phía sau | Dòng chảy nặng; giữ áp suất thấp để hạn chế phun quá mức |
| Chất bịt kín | 1,6–1,7 mm | Đế đồng nhất trước khi nhuộm màu | Đủ ướt để bịt kín, đủ mỏng để tránh trầy xước do chà nhám |
| Lớp nền | 1,3–1,4 mm | Màu sắc rắn, kim loại và hiệu ứng | Lớp phủ chẵn, bán khô; kim loại cần sự chồng chéo nhất quán |
| Áo khoác trong suốt | 1,2–1,3 mm | Toàn bộ tấm, hai lớp sơn ướt | Cân bằng nguyên tử hóa chống lại dòng chảy ra |
| Điểm / bảng rõ ràng | 1,0–1,2 mm | Sửa chữa nhỏ và pha trộn | Quạt nhỏ hơn, điều khiển chặt chẽ hơn ở gần các cạnh |
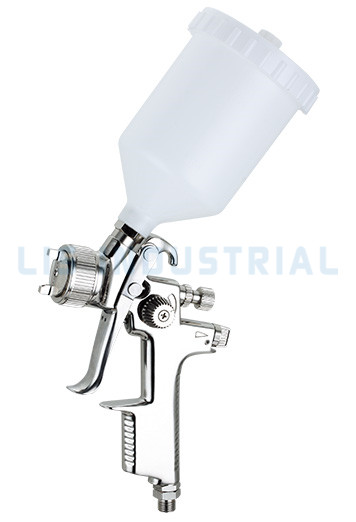
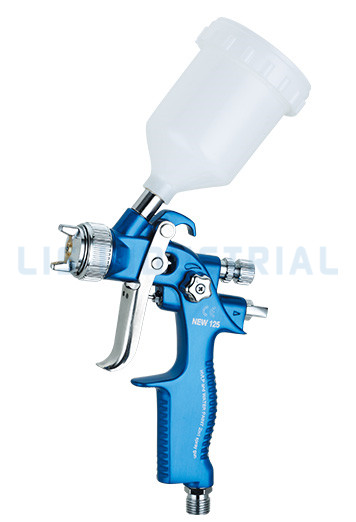
 Súng phun cảm ứng nạp trọng lực H2001/H2000 Mini HVLP Súng nạp trọng lực 125 mL nhỏ gọn với các tùy chọn vòi phun 0,5–1,0 mm, phù hợp với việc sửa chữa và pha trộn khu vực nhỏ ở những nơi khó sử dụng súng cỡ lớn. Xem sản phẩm →
Đối với việc trộn và các tấm nhỏ, thân máy cảm ứng chuyên dụng sẽ dễ điều khiển hơn so với súng cỡ lớn có núm chất lỏng được vặn xuống. Một chiếc cốc nhỏ hơn và một chiếc thùng ngắn hơn giúp giữ trọng lượng gần với bàn tay của bạn, điều này rất quan trọng khi bạn làm việc quanh các cạnh cửa và cột.
HVLP, LVLP hoặc thông thường: nắp khí có tác dụng gì đối với thiết bị của bạn
Áp suất nắp khí là đòn bẩy lớn nhất quyết định lượng khí trong của bạn đọng lại trên xe thay vì trong bộ lọc buồng. HVLP được xác định bằng cách chạy khoảng 10 psi (0,7 bar) trở xuống ở nắp không khí và một số khu vực không khí của Hoa Kỳ buộc phải tuân thủ hiệu suất truyền tải từ 65% trở lên. Đó là lý do tại sao HVLP trở thành tiêu chuẩn cho việc làm sạch lại — không phải vì cái tên nghe có vẻ kỹ thuật mà vì nó giữ được nhiều vật liệu hơn trên bảng điều khiển.
LVLP nằm dưới HVLP về thể tích không khí. Nó hoạt động tốt trên một máy nén nhỏ hoặc một ống dài, mỏng mà súng HVLP sẽ chết đói, với chi phí nguyên tử hóa thô hơn một chút. Súng áp suất cao thông thường vẫn tạo ra sương mù tốt nhất, nhưng một phần lớn sương mù sẽ bật ra khỏi bảng dưới dạng phun quá nhiều, làm tốn vật liệu và đưa các hạt khô trở lại màng ướt.
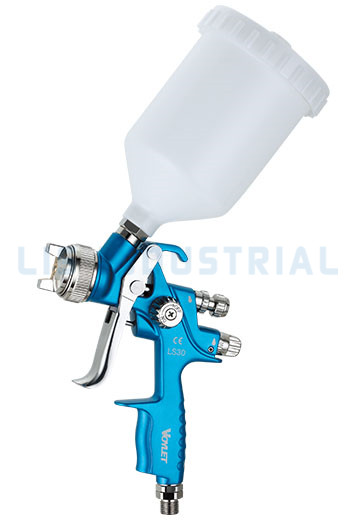
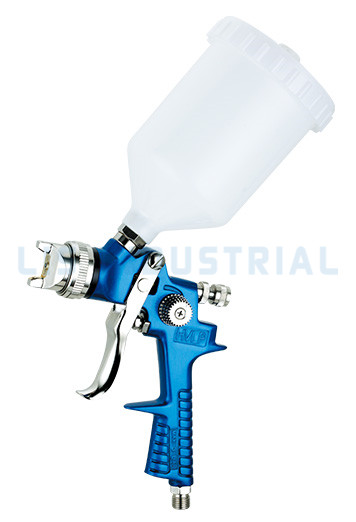
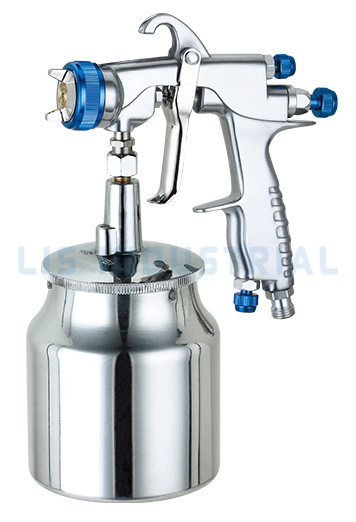
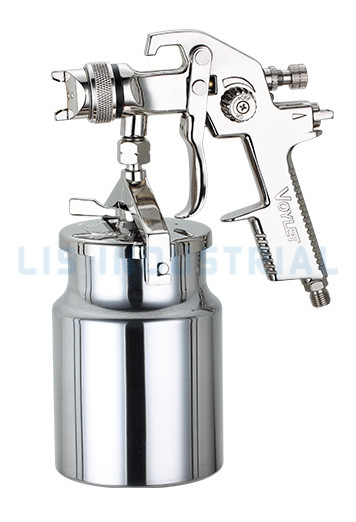
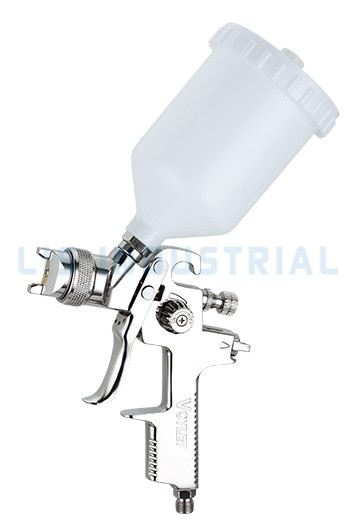
 Súng phun thức ăn trọng lực LS20 HVLP với các tùy chọn vòi phun Súng HVLP nạp bằng trọng lực với các tùy chọn vòi phun 1,3 mm và 1,7 mm và cốc 600 mL dành cho lớp phủ ô tô, nhựa, kim loại và gỗ. Xem sản phẩm →
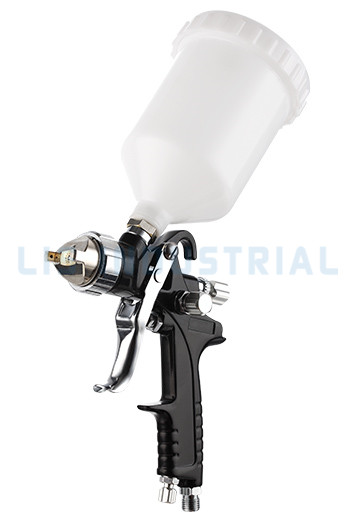
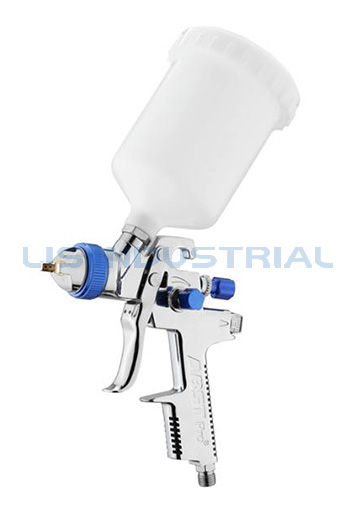
Cho dù huy hiệu trên thân máy là gì, hãy yêu cầu xếp hạng áp suất nắp khí và các tùy chọn bộ vòi phun. Một khẩu súng chỉ xuất xưởng với một cỡ đầu sẽ không bao gồm cả lớp sơn lót và lớp trong trong xưởng đang hoạt động. đầy đủ Dòng súng phun HVLP thường được sắp xếp theo kích thước cốc và tùy chọn đầu tip thay vì chỉ theo tên.
Cung cấp không khí: phần mà hầu hết các họa sĩ bỏ qua
Một khẩu súng chỉ có thể nguyên tử hóa không khí bạn cung cấp cho nó. Độ ẩm và dầu là hai hư hỏng xuất hiện dưới dạng mắt cá và sương mù màu trắng đục, và cả hai đều rẻ hơn để khắc phục ở bộ lọc so với ở giai đoạn đánh bóng.
- Lọc ở súng, không chỉ ở máy nén. Bộ điều chỉnh bộ lọc 5 μm ở đầu vào sẽ loại bỏ rỉ sét và nước ngưng tụ tích tụ dọc theo đường dây qua đêm.
- Đo áp suất nơi súng. Đồng hồ đo ở bình chứa không cho bạn biết gì về áp suất sau 15 mét ống 8 mm và khớp nối nhanh.
- Giữ vòi ngắn và mập. Nếu súng giảm áp suất khi bạn bóp cò thì ống mềm là bộ phận hạn chế chứ không phải bộ điều chỉnh.
- Xả bẫy trước lớp phủ đầu tiên. Một hàng ngồi suốt đêm để gom nước; một cú thổi trong hai giây vào một miếng giẻ sẽ cứu được một bảng điều khiển.
 Bộ điều chỉnh bộ lọc đường ống khí AFR80 Bộ lọc/bộ điều chỉnh khí nén có bộ lọc 40 micron và phạm vi 10–120 PSI, giúp loại bỏ độ ẩm và dầu trước súng phun. Xem sản phẩm →
Trình tự thiết lập bạn có thể lặp lại
Khi súng đã sạch, thứ tự bên dưới sẽ giữ các biến riêng biệt. Thay đổi từng việc một và ghi chú vào thẻ công việc; kỷ lục đó là thứ biến một ngày tốt lành thành một quá trình có thể lặp lại.
- Rửa sạch đường dẫn chất lỏng và kiểm tra quạt trên tấm phế liệu. Đầu bị chặn một phần khiến quạt nặng về một bên và không điều chỉnh được sẽ che được.
- Lắp đầu mũi, kim và nắp khí 1,2–1,3 mm phù hợp. Đặt kim vào và kiểm tra xem có nhỏ giọt ở vòi không - nhỏ giọt có nghĩa là các bộ phận không phải là một bộ.
- Đặt áp suất đầu vào với luồng không khí lưu thông: kéo cò, đóng núm chất lỏng, đồng hồ đo trên đầu vào súng. Kết quả được thực hiện khi kích hoạt được kích hoạt luôn mang lại kết quả lạc quan.
- Mở núm điều chỉnh chất lỏng khoảng một vòng rưỡi, sau đó điều chỉnh trên thẻ kiểm tra chứ không phải trên xe. Đọc kích thước giọt trên thẻ, không phải độ bóng.
- Đặt chiều rộng quạt ở khoảng 200 mm ở khoảng cách 150 mm, sau đó thu hẹp lại một bước cho rõ ràng để vẫn có thể kiểm soát được sự chồng chéo dọc theo một bảng điều khiển dài.
- Phủ lớp đầu tiên chồng lên nhau khoảng 50% và dừng lại. Độ trong được đánh giá dựa trên hai lớp sơn đều nhau chứ không phải ở độ ẩm của lớp đầu tiên.
Đọc phần kết thúc: mỗi khiếm khuyết đang nói với bạn điều gì
Hầu hết mọi vấn đề về lớp sơn trong đều là một thông báo về một cách cài đặt. Thay đổi cài đặt, không phải toàn bộ quá trình.
| khiếm khuyết | Nó trông như thế nào | Nguyên nhân phổ biến nhất | Thay đổi đầu tiên cần thực hiện |
|---|---|---|---|
| Vỏ cam | Bề mặt có kết cấu sỏi, không được đánh bóng phẳng | Không đủ khí phun, đầu phun quá lớn so với chất lỏng hoặc truyền quá nhanh | Tăng áp suất đầu vào lên một bước, xác nhận cài đặt 1,3 mm, làm chậm các đường chuyền |
| Xịt khô | Lớp sơn phủ nhiều cát, sạn ở các cạnh và vùng pha trộn | Súng quá xa bảng điều khiển, áp suất quá cao, dung môi quá nhanh | Tiến lại gần hơn, giảm không khí, chuyển sang giảm tốc độ chậm hơn |
| Dung môi bật lên | Lỗ kim hoặc mụn nước nhỏ trên phim | Quá nhiều màng cho mỗi lớp, thời gian chớp quá ngắn so với nhiệt độ buồng | Lớp phủ mỏng hơn, đèn flash dài hơn, kiểm tra nhiệt độ buồng và bảng điều khiển |
| Chạy và chùng xuống | Rèm và treo nhỏ giọt | Núm chất lỏng mở quá xa, đi chậm, chồng chéo nặng | Đóng núm chất lỏng nửa vòng, tăng tốc độ tay, kiểm tra khoảng cách |
| đỏ mặt | Làn sương trắng đục trong phim | Độ ẩm từ đường khí đi vào bình xịt | Bẫy thoát nước, thêm bộ lọc kết hợp ở đầu súng |
Những điều cần kiểm tra trước khi mua súng sơn trong suốt
Đối với một cửa hàng hoặc nhà phân phối, khâu hoàn thiện rất quan trọng, nhưng chuỗi cung ứng quyết định liệu súng có tiếp tục hoạt động sau mùa đầu tiên hay không.
- Bộ phù hợp ở nhiều kích cỡ. Xác nhận rằng bạn có thể đặt hàng các bộ đầu mũi, kim và nắp khí 1.0, 1.2, 1.3 và 1.4 mm dưới dạng bộ hoàn chỉnh chứ không phải dưới dạng ba số bộ phận riêng biệt.
- Tiêu chuẩn về ren và phụ kiện. Đầu vào 1/4 in BSP sẽ không bịt kín đúng cách trên bộ ghép NPT. Kiểm tra xem súng sử dụng tiêu chuẩn nào và dự trữ các phụ kiện phù hợp.
- Mặc các bộ phận trên kệ. Kim, lò xo, miếng đệm cốc và vòng đệm van khí là những vật tư tiêu hao. Một khẩu súng mà phụ tùng phải mất sáu tuần mới có được là súng dự phòng, không phải súng đang hoạt động.
- Kiểm soát chất lượng bằng văn bản. Hỏi xem mọi đơn vị có được kiểm tra chức năng trước khi đóng gói chứ không phải lấy mẫu hay không. Ví dụ: LIS Industrial tuyên bố rằng họ hoạt động theo quy trình ISO9000 với việc kiểm tra nguyên liệu đầu vào, kiểm tra trong quá trình, kiểm tra chức năng 100% và kiểm tra lần cuối, đồng thời có chứng nhận CE và GS trên các dòng súng phun của mình.
- Tính nhất quán trong phạm vi. Một nhà sản xuất sử dụng chung các ren cốc và phụ kiện thân máy cho các mẫu máy cho phép bạn tiêu chuẩn hóa quy trình đào tạo, kho dự phòng và quy trình vệ sinh.
- Vật liệu hỗ trợ. Sơ đồ các bộ phận nổ và bảng dữ liệu có thể tải xuống giúp tiết kiệm nhiều thời gian hơn so với chụp ảnh danh mục.
Súng là bộ phận rẻ nhất khi sơn lại và là bộ phận mắc lỗi đắt nhất. Chọn kích thước đầu cho công việc, chứng minh nguồn cung cấp không khí và đặt súng vào thẻ kiểm tra trước khi nó đến gần bảng điều khiển - kết quả đạt được từ ba quyết định đó nhiều hơn bất kỳ danh sách tính năng nào.
Câu hỏi thường gặp
Q1. Tôi cần súng phun cỡ nào để sơn phủ trong suốt cho ô tô?
Đầu chất lỏng 1,2–1,3 mm là lựa chọn thông thường để xóa toàn bộ bảng điều khiển. Giảm xuống 1,0–1,2 mm để sửa chữa và pha trộn tại chỗ, đồng thời luôn khớp kim và nắp khí với đầu.
Q2. Tôi có thể phun lớp sơn trong suốt bằng súng sơn lót không?
Không ổn. Thiết lập lớp sơn lót 1,8 mm di chuyển quá nhiều vật liệu cho một màng mỏng trong suốt, do đó bạn sẽ không chạy được trong khi quá trình nguyên tử hóa vẫn còn thô. Giữ một bộ đầu tip riêng cho lớp sơn lót và lớp sơn trong suốt.
Q3. Súng sơn trong suốt HVLP nên chạy ở áp suất nào?
Hầu hết các loại súng trong suốt HVLP đều hoạt động với áp suất khoảng 2,0–2,5 bar ở đầu vào khi bóp cò, miễn là nắp khí duy trì ở mức hoặc dưới khoảng 10 psi. Đo ở đầu vào súng, không phải ở máy nén.
Q4. Tại sao lớp lông trong suốt của tôi lại có vỏ cam?
Thông thường có quá ít năng lượng nguyên tử hóa, tốc độ truyền quá nhanh hoặc dung môi nhấp nháy trước khi màng chảy ra. Tăng áp suất đầu vào lên một bậc, thu hẹp quạt và giảm tốc độ tay trước khi thay sản phẩm.
Q5. LVLP có tốt hơn HVLP cho lớp sơn trong không?
LVLP chạy với lượng không khí ít hơn, phù hợp với máy nén nhỏ và ống dài mỏng. HVLP thường phun các chất rắn có hàm lượng chất rắn cao tốt hơn khi được cung cấp đủ không khí, vì vậy hãy chọn công suất máy nén thay vì trên nhãn.
Q6. Làm cách nào để làm sạch súng phun sơn trong suốt sau khi sử dụng?
Rửa sạch bằng dung môi được khuyến nghị ngay lập tức, xả lại đầu, tháo kim, làm sạch và bôi trơn bao bì, và không bao giờ ngâm toàn bộ súng. Chất khô bên trong nắp gió là nguyên nhân phổ biến nhất khiến quạt chạy không đều vào sáng hôm sau.