Tìm kiếm

Bạn có một khẩu súng HVLP mới trong tay, một cốc sơn mới và một bề mặt mà bạn không muốn sơn lại. Đường chuyền đầu tiên thường trông ổn, nhưng đường chuyền thứ hai có thể nhanh chóng biến thành đường chạy, vết lõm và các mảng khô, bụi gần các cạnh. Nếu điều đó nghe có vẻ quen thuộc thì bản thân khẩu súng hiếm khi có vấn đề.
Đây là kết luận đáng ghi nhớ: máy phun HVLP tạo ra lớp sơn hoàn thiện sạch, đồng đều chỉ khi ba yếu tố phối hợp với nhau - nguồn cung cấp không khí, độ nhớt của sơn và cách bạn di chuyển súng. Không có thứ nào trong số này khó có thể tự thực hiện được, nhưng việc bỏ qua bất kỳ thứ nào trong số chúng sẽ xuất hiện ngay lập tức trong lớp phủ. Hướng dẫn này giải thích cách sử dụng máy phun HVLP từ quá trình thiết lập cho đến khi dọn dẹp, với các thói quen thực sự quan trọng về áp suất, khoảng cách, sự chồng chéo và bảo trì.
Tại sao HVLP mang lại lớp hoàn thiện sạch hơn
HVLP là viết tắt của Khối lượng cao, áp suất thấp. Súng nguyên tử hóa sơn bằng cách đẩy một lượng lớn không khí qua nắp khí ở áp suất thấp - khoảng 10 psi ở nắp và thường là 25–30 psi ở cửa nạp khí. Luồng khí mềm, lưu lượng lớn đó là lý do tại sao súng HVLP nảy sơn khỏi bề mặt ít hơn nhiều so với súng phun khí nén thông thường.
Thước đo hữu ích nhất ở đây là hiệu suất truyền: tỷ lệ lớp phủ rời khỏi vòi phun và thực sự tiếp xúc với phôi. Các số liệu thường được trích dẫn trong EPA và các hướng dẫn của ngành hoàn thiện cho thấy súng phun hơi thông thường có hiệu suất truyền khoảng 30–40%, trong khi súng HVLP được điều chỉnh phù hợp thường đạt 65% hoặc cao hơn. Đối với tủ hoặc bảng điều khiển ô tô, sự khác biệt đó có nghĩa là sử dụng ít vật liệu hơn, ít sơn quá mức hơn và khu vực làm việc sạch sẽ hơn.
Sự đánh đổi là nhu cầu không khí. HVLP yêu cầu một lượng không khí liên tục; nếu máy nén không thể theo kịp, kiểu dáng sẽ bị thu hẹp, quạt nhấp nháy và lớp hoàn thiện trở nên loang lổ. Đó là lý do tại sao việc cung cấp không khí là điều đầu tiên cần phải giải quyết.
Những gì bạn cần trước khi phun
Chuẩn bị sẵn bốn yếu tố này trước khi trộn bất kỳ vật liệu nào. Bỏ qua một trong số chúng là lý do phổ biến nhất khiến phiên HVLP đầu tiên kết thúc bằng việc đánh lại.
- Cung cấp không khí. Súng HVLP cấp nguồn bằng máy nén tiêu thụ khoảng 6–9 CFM ở áp suất đầu vào được khuyến nghị. Máy nén phải giữ đầu ra đó liên tục và không khí thoát ra phải đi qua bộ tách nước/dầu. Các hệ thống HVLP dựa trên tuabin có quạt gió riêng, giúp loại bỏ hoàn toàn câu hỏi về máy nén.
- Bộ vòi và kim đúng. Kích thước vòi phun thường chạy từ 1,0 mm đến 2,5 mm. Bộ 1,3–1,4 mm phù hợp với sơn lót, sơn nền và sơn trong cho ô tô; 1,7–2,0 mm xử lý sơn lót gỗ và vật liệu có độ nhớt cao hơn.
- Chuẩn bị sơn. Lọc từng lớp phủ qua bộ lọc lưới dùng một lần trước khi cho vào cốc. Sơn hai thành phần nên được trộn kỹ và để trong vài phút cho khử khí.
- Không gian làm việc thoáng mát. Các hạt phun quá mức tích tụ nhanh chóng. Tối thiểu, hãy làm việc trong không gian có thông gió chéo; một buồng phun thích hợp sẽ tốt hơn cho những công việc lớn.
Nếu bạn vẫn đang chọn súng, hãy tìm đường dẫn chất lỏng bằng thép không gỉ để có khả năng tương thích với dung môi, tầm với cò súng thoải mái và cụm nắp khí, kim và vòi phun có thể thay thế. Những chi tiết này xác định mức độ dễ sử dụng của súng qua nhiều năm sử dụng.
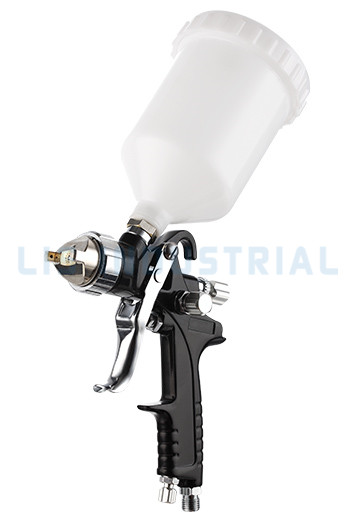
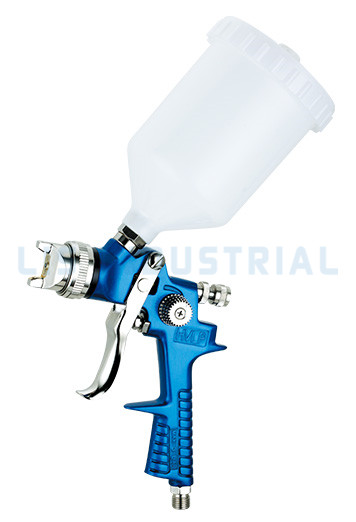
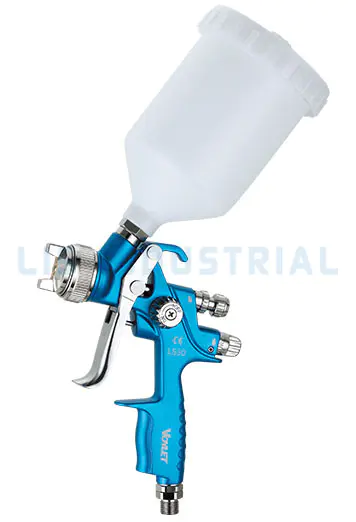 Súng phun thức ăn trọng lực HVLP bằng khí nén LS30 với cốc 20oz Súng phun cấp liệu bằng trọng lực HVLP này có đường dẫn chất lỏng bằng thép không gỉ, nắp khí bằng đồng mạ crom và kích thước vòi phun có thể điều chỉnh, khiến nó trở thành lựa chọn thiết thực cho các dự án sơn ô tô, đồ gỗ và nhựa. Xem sản phẩm →
Thiết lập máy phun HVLP của bạn
Sau khi thiết bị đã sẵn sàng, hãy làm theo thứ tự bốn bước thiết lập sau. Mỗi bước chỉ mất chưa đầy một phút, nhưng hiệu quả tổng hợp khi hoàn thiện là rất lớn.
- Kết nối đường dẫn khí và đặt áp suất đầu vào. Đối với hầu hết các súng HVLP nạp trọng lực, bắt đầu ở mức 25–29 psi ở đầu vào súng. Áp suất nắp không khí sau đó ổn định ở mức khoảng 10 psi. Nếu súng của bạn là loại chuyển đổi hoặc được cấp điện bằng tuabin, hãy tuân theo các giá trị đã nêu của nhà sản xuất đối với súng phun HVLP của bạn.
- Đổ đầy và căng vật liệu. Đổ sơn qua lưới lọc vào cốc. Đối với các lớp sơn hoàn thiện gốc nước, pha loãng dần dần bằng nước, thường là 5–10%, cho đến khi sơn chảy ra khỏi que khuấy thành dải mịn, liên tục.
- Đặt điều khiển chất lỏng và quạt. Xoay điều khiển quạt ngược chiều kim đồng hồ để mở rộng mẫu; xoay bộ điều khiển chất lỏng theo chiều kim đồng hồ để giảm dòng sơn. Bắt đầu với việc mở rộng quạt và bộ điều khiển chất lỏng ngang bằng với thân súng.
- Thử nghiệm trên vật liệu phế liệu. Xịt một lượng lớn hai giây lên bìa cứng và nghiên cứu mẫu. Mẫu HVLP khỏe mạnh là hình bầu dục đối xứng với các giọt nhỏ, đều. Nếu mẫu nặng hơn ở một cạnh thì nắp khí bị bẩn hoặc lưu lượng chất lỏng được đặt quá cao.
Sơ đồ trên ghi nhãn những phần bạn sẽ điều chỉnh thường xuyên nhất. Núm chất lỏng điều khiển lượng sơn, nắp khí định hình quạt và cò súng chỉ di chuyển sau khi súng đã di chuyển với tốc độ ổn định.
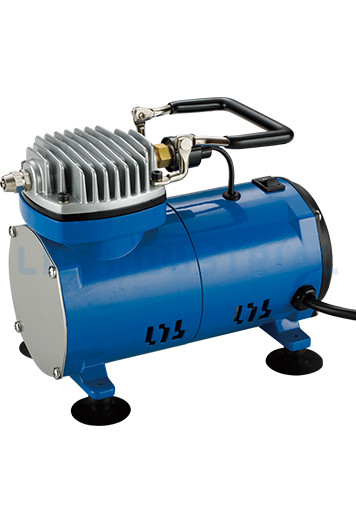 Máy nén khí mini cầm tay Airbrush V-505 của Lis Industrial Máy nén khí không dầu nhỏ gọn được thiết kế đặc biệt cho airbrushing, với động cơ 95W, độ dịch chuyển 0,65 CFM và đầu nối ren khí 1/4", lý tưởng cho các công việc sơn di động. Xem sản phẩm →
Kỹ thuật phun ngăn ngừa khuyết điểm
Kỹ thuật là nơi kết thúc thắng hay thua. Hãy sử dụng những con số cụ thể này trong buổi tập đầu tiên và bạn sẽ thấy sự khác biệt ngay lập tức.
- Giữ súng vuông góc với bề mặt. Nghiêng súng khiến một mép quạt rơi ra nhiều sơn hơn mép kia, tạo thành các đường sọc chỉ xuất hiện sau khi áo lóe sáng.
- Giữ súng cách bề mặt 6–8 inch (15–20 cm). Gần hơn 6 inch sẽ tạo ra đường chạy; xa hơn 8 inch cho phép các giọt nước khô khi bay và tạo ra kết cấu thô ráp, bụi bặm.
- Chỉ kích hoạt khi đang di chuyển. Bắt đầu hành trình, bóp cò, di chuyển trên bề mặt và nhả cò ngay trước khi đổi hướng. Kích hoạt ở cuối hành trình là nguyên nhân chính gây ra các cạnh nặng và độ võng.
- Chồng chéo mỗi lần đi 50%. Để đường chuyền tiếp theo che một nửa số quạt trước đó. Điều này mang lại độ dày màng sơn đồng đều và ngăn ngừa sọc hổ và đốm mỏng.
Biểu đồ trên so sánh hai cách phủ một lớp phủ. Không có sự chồng chéo, mặt cắt phim tạo thành các đỉnh và thung lũng; với độ chồng lên nhau 50%, bề mặt phẳng thành độ dày nhất quán, xử lý đồng đều và cần ít chà nhám hơn nhiều.
Hướng dẫn riêng về cách cầm và vận hành súng phun sơn trình bày chi tiết hơn về vị trí tay và chuyển động của cổ tay, đặc biệt hữu ích khi bạn phun các tấm dọc lần đầu tiên.
Các sự cố và cách khắc phục thường gặp khi phun HVLP
Ngay cả những người hoàn thiện cẩn thận cũng nhìn thấy khuyết điểm. Điều quan trọng là chẩn đoán nguyên nhân một cách nhanh chóng thay vì cố gắng bù đắp bằng nhiều sơn hơn hoặc nhiều áp lực hơn. Bảng này bao gồm các vấn đề gây ra hầu hết các công việc HVLP thất bại.
| khiếm khuyết | Nguyên nhân điển hình | Hành động khắc phục |
| Chạy và chùng xuống | Lưu lượng chất lỏng dư thừa, súng giữ quá gần, tốc độ truyền chậm | Giảm lưu lượng chất lỏng, tăng khoảng cách, tăng tốc độ hành trình |
| Vỏ cam | Độ nhớt sơn quá cao, áp suất phun quá thấp | Làm mỏng lớp sơn một chút, tăng áp suất đầu vào lên 2–3 psi |
| Xịt khô | Súng cầm quá xa, chuyền quá nhanh, luồng khí cao | Tiến lại gần, giảm tốc độ, giảm áp suất nắp khí |
| Mắt cá | Ô nhiễm silicon, dầu hoặc sáp trên bề mặt | Tẩy dầu mỡ triệt để, sử dụng phụ gia khử mắt cá |
| Khạc nhổ hoặc phun trào | Không khí bị kẹt trong đường dẫn chất lỏng, cốc lỏng, mức sơn thấp | Siết chặt cốc, làm sạch đường nguyên liệu, giữ cốc đầy ít nhất một phần tư |
| Kiểu quạt không đều | Lỗ nắp khí bị tắc, vòi phun bị mòn, lượng khí thấp | Làm sạch nắp khí, thay thế các bộ phận bị mòn, kiểm tra CFM máy nén |
| Kiểu quạt không đều | Lỗ nắp khí bị tắc, vòi phun bị mòn, lượng khí thấp | Làm sạch nắp khí, thay thế các bộ phận bị mòn, kiểm tra CFM máy nén |
Hầu hết các khiếm khuyết này đều có ba biến số: khoảng cách, tốc độ và dòng chất lỏng. Thay từng cái một và kiểm tra lại trên bìa cứng trước khi quay lại phôi.
Vệ sinh và bảo trì: Bước cuối cùng của mọi công việc
Làm sạch không phải là tùy chọn. Một khẩu súng còn sơn ướt thậm chí một giờ có thể tạo ra vật liệu khô bên trong vòi mà sau đó không có dung môi nào có thể loại bỏ hoàn toàn. Quy trình sau đây mất năm phút và bảo vệ các bộ phận chính xác quyết định chất lượng hoàn thiện.
- Đổ hết cốc và xả bằng dung môi phù hợp ngay sau khi phun.
- Tháo nắp khí và ngâm nó trong dung môi. Không bao giờ làm sạch các lỗ nắp khí chính xác bằng dây hoặc que kim loại.
- Lau kim, vòi phun và đầu chất lỏng bằng vải mềm.
- Bôi trơn trục cò súng và cụm kim bằng một giọt dầu nhẹ.
- Bảo quản súng với kim lỏng được nới lỏng một chút để giảm áp lực lên vòng đệm.
Nếu bạn thường xuyên chuyển đổi giữa sơn lót, sơn phủ màu và sơn phủ trong, bộ súng phun làm sẵn cho phép bạn chuyển đổi giữa các thiết lập mà không cần phải tháo dỡ toàn bộ khi đang thực hiện công việc.
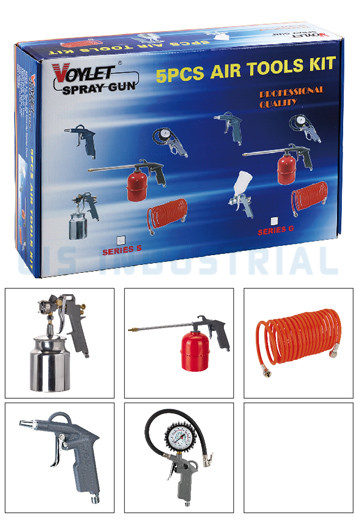 Bộ súng phun AK1 của Lis Industrial dành cho công việc sơn nhiều lớp Bộ súng phun làm sẵn này cung cấp một thiết lập linh hoạt để chuyển đổi giữa sơn lót, sơn màu và sơn trong mà không cần làm sạch hoàn toàn, thích hợp cho các ứng dụng áp suất thấp với khối lượng lớn với lượng sơn phun quá mức tối thiểu. Xem sản phẩm →
Câu hỏi thường gặp về máy phun HVLP
Câu 1: HVLP có nghĩa là gì?
Khối lượng cao, áp suất thấp. Đây là loại súng phun sử dụng lượng không khí lớn ở áp suất thấp, khoảng 10 psi ở nắp khí, để nguyên tử hóa sơn với lượng phun quá mức tối thiểu và hiệu suất chuyển màu cao.
Câu 2: Tôi có cần máy nén đặc biệt cho súng phun HVLP không?
Vâng. Súng HVLP cấp bằng máy nén thường cần luồng khí liên tục 6–9 CFM. Hệ thống HVLP dựa trên tuabin bao gồm máy thổi riêng và hoạt động mà không cần máy nén tại xưởng.
Câu 3: Tôi nên đặt áp suất không khí nào trên súng phun HVLP?
Hầu hết các súng HVLP nạp trọng lực đều chạy ở tốc độ 25–30 psi ở cửa hút gió, tạo ra khoảng 10 psi ở nắp. Bắt đầu ở mức thấp và tăng áp suất dần dần trong khi kiểm tra mẫu.
Q4: Tại sao máy phun HVLP của tôi lại phun sơn?
Không khí trong đường dẫn chất lỏng, cốc đựng thức ăn bị lỏng hoặc quá ít sơn trong cốc có thể gây ra hiện tượng phun trào. Vặn chặt cốc, làm sạch đường nguyên liệu và giữ cốc đầy ít nhất một phần tư.
Câu hỏi 5: Tôi nên pha loãng sơn latex cho máy phun HVLP bao nhiêu?
Bắt đầu với 5–10% nước theo thể tích. Độ nhớt phụ thuộc vào nhiệt độ, độ ẩm và nhãn hiệu. Nếu có thể, hãy đo bằng cốc đo độ nhớt và luôn phun thử lên bìa cứng trước.
Câu hỏi 6: Làm cách nào để vệ sinh súng phun HVLP sau khi sử dụng?
Rửa sạch bằng dung môi, ngâm nắp khí, lau kim và vòi phun, bôi trơn trục cò súng và cất giữ với kim được nới lỏng để bảo vệ vòng đệm đóng gói.